Jato de água vs Laser vs EDM: Como escolher o processo de corte adequado
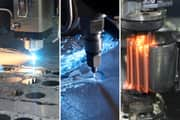
Imagine um trabalho que chega à sua bancada: um suporte de titânio de uma polegada, requisitos de tolerância rigorosos e uma data de entrega que deixa pouco espaço para o retrabalho. Você corta usando um jato de água abrasivo OMAX, um laser ou EDM por fio? A resposta correta depende do material, espessura, tolerância, sensibilidade ao calor, qualidade da borda e volume de produção. Este artigo compara o jato de água abrasivo, o corte a laser e o EDM por fio com base nas especificações que determinam o trabalho, incluindo precisão, zona afetada por calor, faixa de espessura, largura de corte, qualidade da borda, velocidade de corte e custo por peça. As perguntas sobre jato de água vs corte a laser e jato de água vs usinagem EDM raramente têm uma resposta universal. O objetivo é corresponder cada processo à peça à sua frente.
Escolhendo entre jato de água, laser e EDM
Todo processo de corte troca uma força por outra. O corte por fio EDM mantém as tolerâncias mais precisas, mas apenas em metais condutores e geralmente em velocidades mais lentas. O laser se move rapidamente sobre chapas finas, planas e não reflexivas, mas traz calor para o corte. O jato de água abrasivo abrange a mais ampla variedade de materiais e espessuras, sem adicionar calor à peça.
O melhor processo depende da peça, mas as variáveis que tornam os trabalhos de corte difíceis, incluindo materiais mistos, chapas mais espessas, ligas refletivas e bordas sensíveis ao calor, são as mesmas variáveis que frequentemente favorecem um jato de água abrasivo OMAX. Uma oficina que processa chapas finas de alumínio em grande volume ainda pode optar pelo corte a laser. Uma oficina que finaliza características condutoras ultra-precisas ainda pode optar pelo EDM. Para trabalhos de oficina variáveis, o jato de água geralmente oferece a maior flexibilidade inicial.
|
Se sua prioridade é... |
Comece com... |
Por quê |
|
Sem zona afetada por calor, materiais mistos ou espessos |
Jato de água abrasivo |
O corte a frio evita distorções térmicas e funciona em metais, compósitos, vidro, pedra, plásticos e outros materiais. |
|
Produção rápida quando o trabalho envolve chapas metálicas finas, planas e não reflexivas |
Corte a laser |
O laser é tipicamente mais rápido quando o material é fino, estável sob calor e adequado para o feixe e a configuração do gás auxiliar. |
|
Características ultra-precisas em metais condutores quando a velocidade é secundária |
Eletroerosão por fio para acabamento de características críticas |
A EDM se destaca pela precisão extrema, mas suas limitações de velocidade e condutividade a tornam mais adequada para características críticas do que para trabalhos de corte amplo. |
Como cada processo de corte remove material
Entender a física de cada processo explica a maioria dos dilemas. Um erode com água carregada de abrasivo, outro usa calor focado, e outro usa faíscas elétricas.
Corte por jato de água abrasivo
Um jato de água abrasivo OMAX usa um fluxo de água de alta pressão para erodir uma linha estreita no material. A máquina consiste em três componentes básicos:
- A mesa: mesa X-Y com um bico, um funil de granada e um tanque coletor abaixo.
- A bomba: uma bomba de alta pressão que fornece água pressurizada para o processo de corte.
- O controlador: software que gerencia a operação do sistema, controle de movimento e posição do bocal.
Como o abrasivo é introduzido diretamente no fluxo de corte, um jato de água abrasivo OMAX pode lidar com uma ampla variedade de materiais e espessuras na mesma plataforma. Essa flexibilidade permite que um sistema passe de chapas finas a suportes grossos de titânio sem trocar de processos.
Corte a laser
O corte a laser é um processo térmico. Um feixe focado derrete, queima ou vaporiza o material ao longo da linha de corte. A fonte do laser pode ser baseada em gás, como CO2, ou ter um estado sólido, e tanto o feixe quanto o material podem se mover durante o corte.
A espessura é onde o laser mostra seu limite. O limite geral do laser é cerca de 0,25 polegadas, embora alguns sistemas de maior potência possam alcançar de 30 a 40 mm. Considere estes como dois pontos de dados: o laser permanece eficiente em materiais mais finos, com a capacidade variando conforme a potência da máquina.
Isso faz do laser a resposta certa para alguns trabalhos de produção, mas não para todos. Quando o trabalho envolve materiais mais espessos, metais reflexivos ou peças que não podem tolerar calor na borda, recomendamos o jato de água abrasivo.
Eletroerosão por fio
A EDM por fio é um processo de erosão por faísca. Um arco elétrico descarrega rapidamente entre o eletrodo de fio e a peça de trabalho, e a série de arcos derrete e vaporiza o material, com os detritos sendo removidos pelo fluido dielétrico.
Esse mecanismo impõe uma restrição rígida: A EDM funciona apenas em materiais eletricamente condutores. Dentro desse limite, a EDM se destaca em detalhes intrincados em metais endurecidos que são difíceis de usinar por métodos convencionais. É uma ferramenta de precisão em primeiro lugar, por isso muitas vezes faz mais sentido usá-la depois que o perfil mais amplo já foi cortado.
Jato de água vs Laser vs EDM: Um resumo comparativo dos processos
A tabela abaixo compara as especificações que mais despertam dúvidas entre os compradores. Leia menos como um placar e mais como um conjunto de limites: O laser tem uma faixa de aplicação mais restrita em função da espessura, da refletividade e do calor; a EDM, em função da condutividade e da velocidade; já o jato de água abrasivo mantém aberta a faixa de aplicação mais ampla.
|
Característica do processo |
Jato de água abrasivo |
Corte a laser |
Eletroerosão por fio |
|
Precisão / tolerância |
Média ±0,003 pol (±0,08 mm), até ±0,001 pol (±25 μm) |
Apropriado para chapas finas; a precisão depende do material, da espessura e do controle de calor |
Extremamente preciso, mas limitado a materiais condutores e velocidades de corte mais lentas |
|
Faixa de espessuras do material |
Até 61 cm (24 pol) |
Geralmente abaixo de 0,25 pol; até 30–40 mm em alguns sistemas de alta potência |
Até 30 cm (12 pol) |
|
Zona afetada pelo calor (HAZ) |
Nenhuma; as peças permanecem quimicamente inalteradas, sem distorção térmica |
Sim; o corte térmico pode endurecer ou alterar a borda |
Calor localizado por erosão por faísca; melhor para características de precisão, não para corte amplo sem calor |
|
Largura de corte e qualidade da borda |
Boa borda; largura de corte mínima próxima a 0,02 pol (0,5 mm) |
Largura de corte mais fina, com cerca de 0,006 pol (0,15 mm) |
Excelente acabamento em materiais condutores, geralmente em velocidades mais lentas |
|
Compatibilidade / limitações do material |
Praticamente todos os materiais |
Apenas metais não reflexivos |
Apenas materiais condutores |
|
Velocidade relativa de corte |
5 a 10 vezes mais rápido que EDM a fio em espessuras abaixo de 1 polegada; as velocidades típicas de corte variam conforme o material e a espessura |
Muito rápido em materiais finos e não reflexivos; a velocidade varia conforme o material, a espessura e a potência do sistema |
5–10x mais lento que o jato de água em espessuras inferiores a 1 polegada |
Os resultados reais variam conforme o material, espessura, geometria, configuração do sistema e requisitos de produção, mas o padrão é consistente: O jato de água abrasivo oferece a mais ampla variedade de cortes sem adicionar calor à peça.
Por que o jato de água abrasivo geralmente é o primeiro processo a ser considerado
Um jato de água abrasivo OMAX é frequentemente o ponto de partida correto porque resolve os problemas que limitam os outros dois processos. O laser é mais potente quando o material é fino, plano e não reflexivo. A EDM é mais eficaz quando o material é condutivo e o recurso exige precisão extrema. O jato de água abrange a faixa intermediária mais ampla: materiais mistos, chapas mais espessas, ligas refletivas, peças sensíveis ao calor e trabalhos que mudam de uma execução para a outra.
Os sistemas de jato de água abrasivo OMAX combinam tecnologia de bomba de alta pressão, controle de movimento de precisão e o IntelliMAX Software para suportar cortes precisos em uma ampla variedade de materiais e espessuras.
A linha OMAX se adapta e configura para o trabalho. A linha de máquinas de corte vai de modelos compactos a sistemas de grande formato, com opções de alta precisão, como a OptiMAX 60X e a MicroMAX, disponíveis para trabalhos que exigem maior precisão. Como o corte por jato de água abrasivo não é limitado pela refletividade, condutividade ou sensibilidade ao calor, uma única máquina pode suportar uma ampla variedade de trabalhos de produção e em oficina.
Para dimensionar a máquina certa para seu material e faixa de espessura, compare os jatos de água OMAX ou navegue pela linha completa de produtos OMAX.
Mitos comuns sobre o corte por jato de água, laser e EDM
Mito: o jato de água não consegue manter tolerâncias rigorosas. Os sistemas OMAX oferecem precisão de posicionamento linear de até ±0,001 pol no OptiMAX 60X e ±0,0001 pol no MicroMAX, além de uma faixa geral de ±0,003 pol a ±0,001 pol para corte por jato de água abrasivo.
Mito: O jato de água é inerentemente barulhento e bagunçado. Ao cortar debaixo d'água, os jatos de água OMAX podem ser significativamente mais silenciosos do que outras máquinas-ferramentas. Em uma operação típica, o ruído fica em torno de 76 dBA, aproximadamente o mesmo que uma lava-louças no modo pesado, ajudando a reduzir o barulho e a bagunça frequentemente associados ao corte a jato de água tradicional.
Mito: o laser é sempre mais barato ou mais rápido. O laser pode ser rápido em chapas finas, planas e não reflexivas, mas os custos iniciais podem ser significativos - existem sistemas industriais de laser de fibra de alta tecnologia que custam mais de US$ 1 milhão antes de incluir a automação, utilidades, gás auxiliar, instalação e configuração específica para a aplicação. O limite de espessura do laser também restringe seu uso em peças espessas ou sensíveis ao calor, para as quais o jato de água continua sendo uma opção viável, sem deixar a borda endurecida pelo calor que o laser produz.
Mito: A EDM é o único caminho para tolerâncias rigorosas. A EDM está na ponta extrema da precisão e pode produzir larguras de corte finas e excelente qualidade de borda, mas é limitada a materiais condutores e geralmente opera mais lentamente que o jato de água. Para a maior parte de um trabalho, especialmente com menos de 1 polegada de espessura, o jato de água abrasivo é frequentemente o corte inicial mais prático, reservando o EDM para as características que precisam de extrema precisão ou detalhes ultrafinos.
Perguntas frequentes sobre corte por jato de água, corte a laser e EDM
O corte a jato de água CNC é rápido o suficiente para operações de produção?
Sim, especialmente em relação à EDM. Jatos de água abrasivos cortam de 5 a 10 vezes mais rápido que a EDM por fio em materiais com menos de 1 polegada de espessura.
O corte por jato de água abrasivo funciona em materiais não condutores como vidro e compósitos?
Sim. Jatos de água abrasivos cortam praticamente qualquer material, incluindo vidro, compósitos e metais refletivos. Esta é uma diferença fundamental em relação à EDM por fio, que é limitada a materiais eletricamente condutivos.
Por que o corte a laser deixa uma borda endurecida pelo calor que o jato de água não deixa?
O laser é um processo térmico que funde e vaporiza o material, o que altera a borda e pode criar uma zona afetada pelo calor. O jato de água é um processo de corte a frio, portanto não produz zonas afetadas pelo calor (HAZ) e não altera as propriedades do material. Essa diferença é importante quando operações secundárias como rosqueamento ou chanfro seguem o corte.
Um equipamento CNC de corte por jato de água faz mais barulho que um a laser?
Os níveis de ruído do jato de água e do laser variam conforme o design da máquina, as condições de corte, o material e o invólucro. Os sistemas OMAX com controle do nível de água suportam cortes submersos mais silenciosos, o que pode reduzir o ruído frequentemente associado à operação de jato de água em circuito aberto.
No caso de oficinas que comparam jato de água, laser e EDM, a decisão geralmente começa pelos limites da peça. Chapas finas planas e não reflexivas podem indicar laser. Características condutoras ultra-precisas podem indicar EDM. Mas quando o trabalho envolve materiais mistos, chapas mais espessas, ligas refletivas, peças sensíveis ao calor ou requisitos de trabalho variáveis, o jato de água abrasivo geralmente é o ponto de partida mais flexível.